


A tendência verde na proteção contra corrosão: como o zinco em spray frio contribui para o desenvolvimento sustentável da indústria
Feb 05, 2026
Zin spray friocA tecnologia, como um processo avançado de deposição-em estado sólido, está ganhando ampla aplicação nas áreas de anti-corrosão, reparo e fabricação aditiva devido à sua eficiência, respeito ao meio ambiente e excelente desempenho de revestimento. Seu princípio fundamental reside na aceleração das partículas de zinco a velocidades supersônicas em baixas temperaturas, fazendo com que elas se liguem firmemente ao substrato por meio de deformação plástica. A chave para um processo bem-sucedido está no controle preciso das etapas seguintes.
Etapa 1: Pré-tratamento de superfície – A base do revestimento
A qualidade da preparação da superfície determina diretamente a resistência e durabilidade da adesão do revestimento. As operações devem ser realizadas sequencialmente:
1. Limpeza Mecânica: Use jateamento ou esmerilhamento para remover ferrugem, revestimentos antigos e contaminantes, alcançando um nível de limpeza de Sa 2,5 enquanto cria a rugosidade superficial necessária (normalmente Ra 6,5-12,5 μm) para melhorar o intertravamento mecânico.
2. Limpeza Química:Use solventes ou produtos de limpeza alcalinos para remover completamente óleos e impurezas residuais.
3. Pulverização Imediata: A superfície preparada deve ser pulverizada dentro de 4-8 horas para evitar reoxidação.
Passo 2: Otimização dos Parâmetros de Pulverização – O Núcleo do Processo
O controle preciso dos seguintes parâmetros é fundamental para o sucesso:
Seleção e pré-aquecimento do gás: Nitrogênio ou hélio são comumente usados como gás propelente, pré-aquecidos a 300-600°C para melhorar a plasticidade das partículas.
Características da partícula: Use pó de zinco esférico com tamanho de partícula de 15-45 μm, garantindo alta pureza e boa fluidez.
Parâmetros principais:A pressão do gás (1,5-3,5 MPa), a distância de pulverização (20-40 mm) e a velocidade transversal devem ser ajustadas de acordo com o equipamento e o substrato para garantir que as velocidades das partículas atinjam 500-1200 m/s.
Etapa 3: Pós-tratamento e cura – garantindo desempenho
O pós--tratamento é crucial para as propriedades finais do revestimento após a deposição:
Densificação:Reduza a porosidade e aumente a densidade por meio de martelamento mecânico ou refusão a laser.
Vedação:Para aplicações que exigem alta resistência à corrosão, use selantes especializados para penetrar nos micro-poros do revestimento.
Cura e inspeção: deixe o revestimento curar naturalmente em temperatura ambiente por 24 horas ou use aquecimento-de baixa temperatura para acelerar a cura. Posteriormente, realize medições de espessura, testes de adesão (normalmente exigindo ≥15 MPa) e análise de porosidade.
Cenários de aplicação de produto
Procuramos um parceiro cooperativo para expandir nossos negócios.


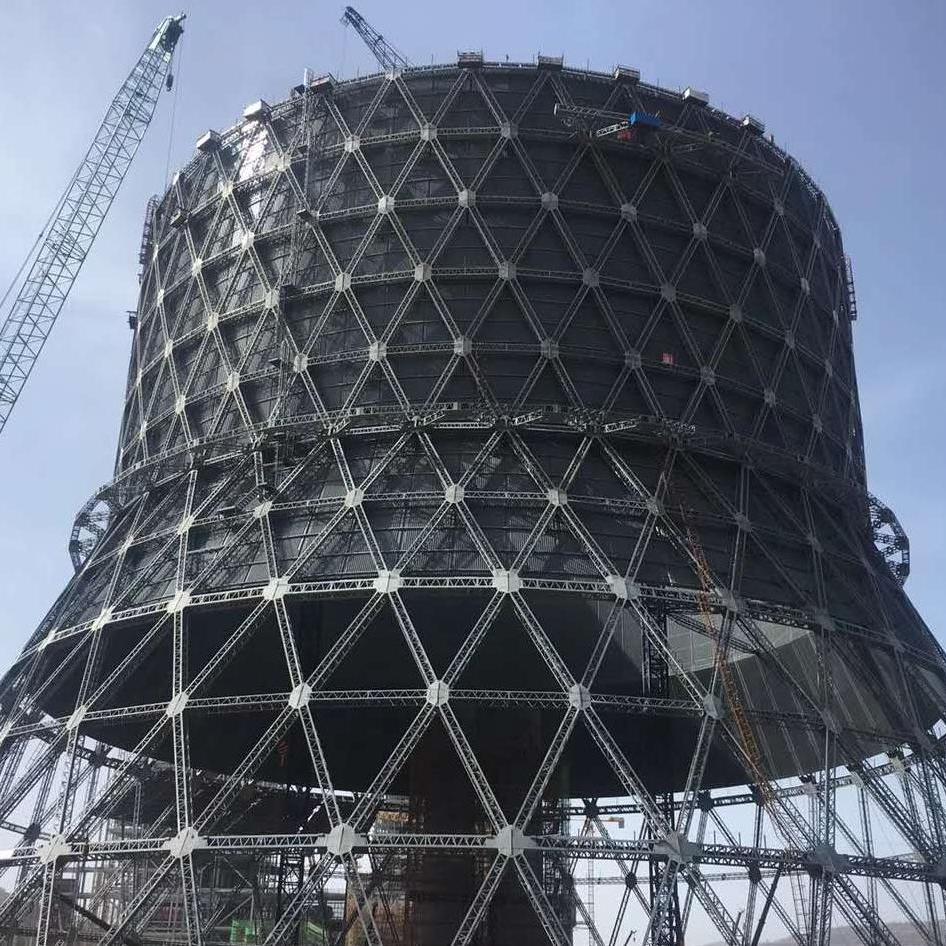
Ao executar cientificamente as etapas acima, um revestimento de zinco com alta resistência de adesão, baixa porosidade (potencialmente<1%), and excellent anti-corrosion performance can be achieved. This technology is particularly suitable for the long-term protection of heat-sensitive components. Through systematic process control, it can reliably achieve a service life exceeding 20 years, providing reliable protection for critical infrastructure such as steel structures and marine equipment. In the future, with the development of equipment intelligence and material diversification, the application boundaries of cold spray zinc will further expand.


